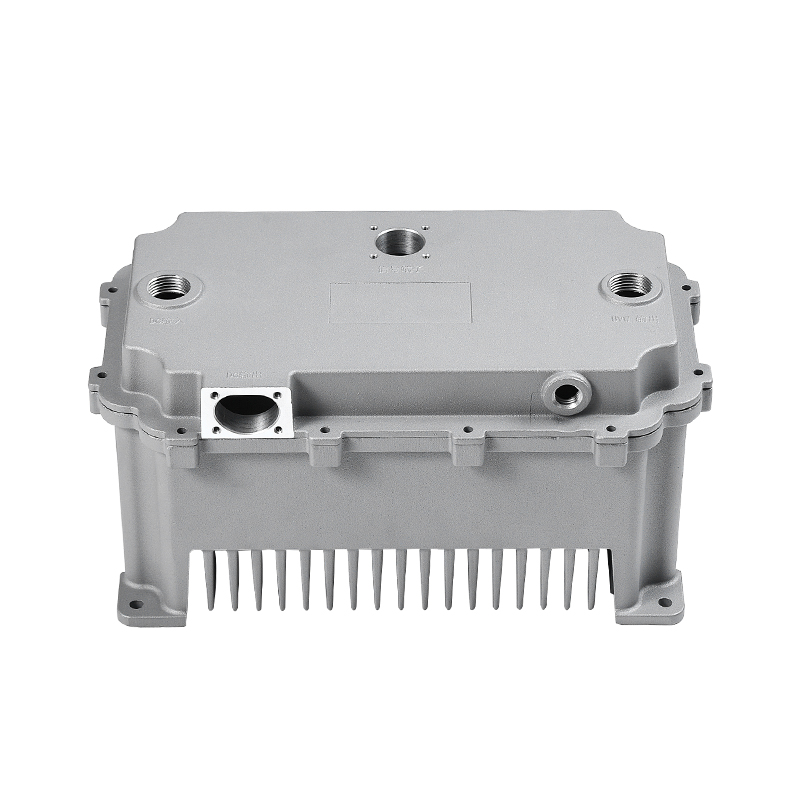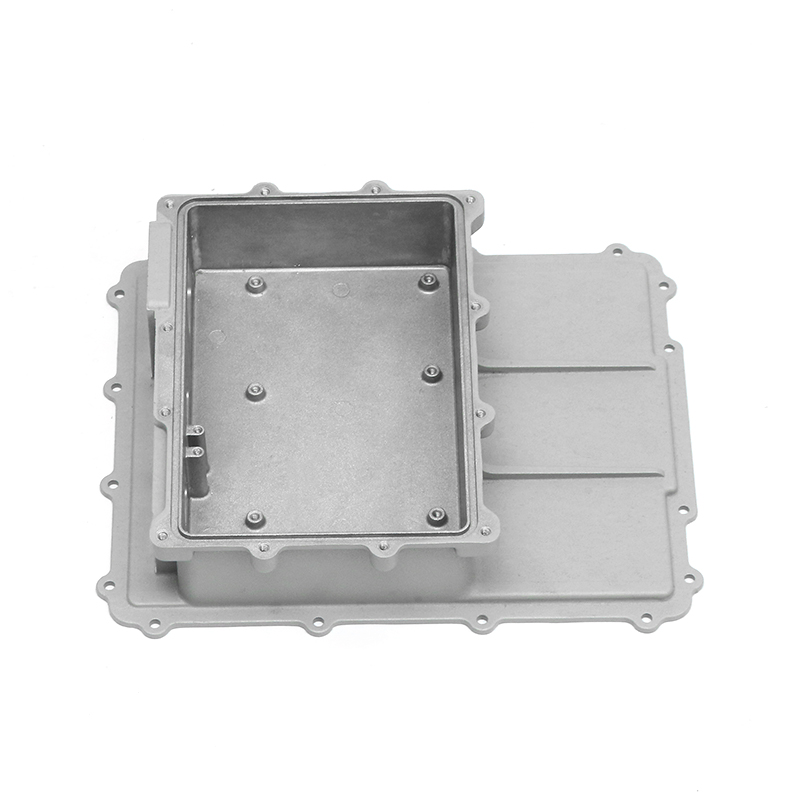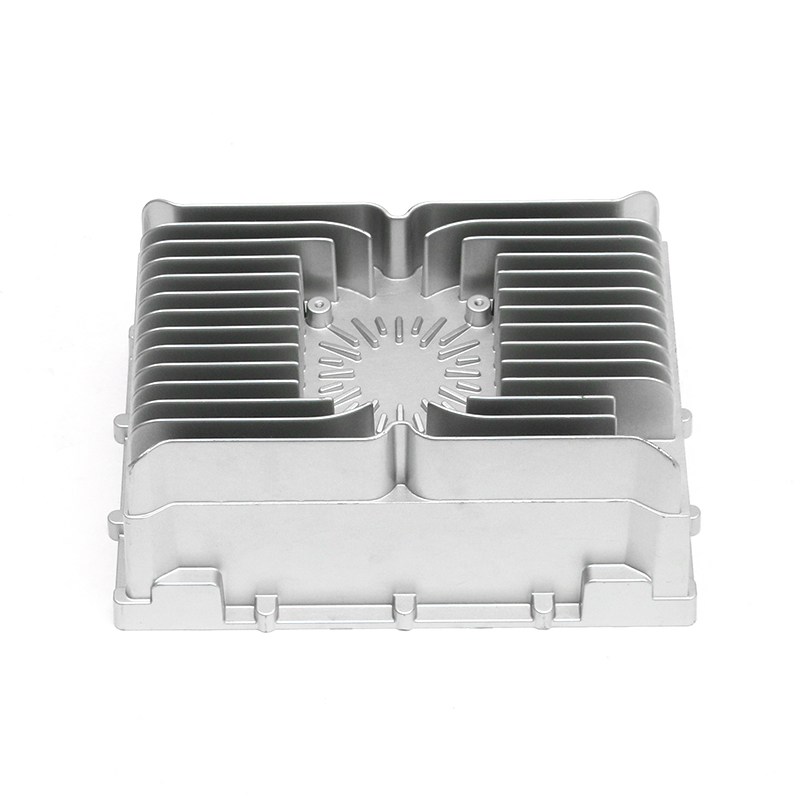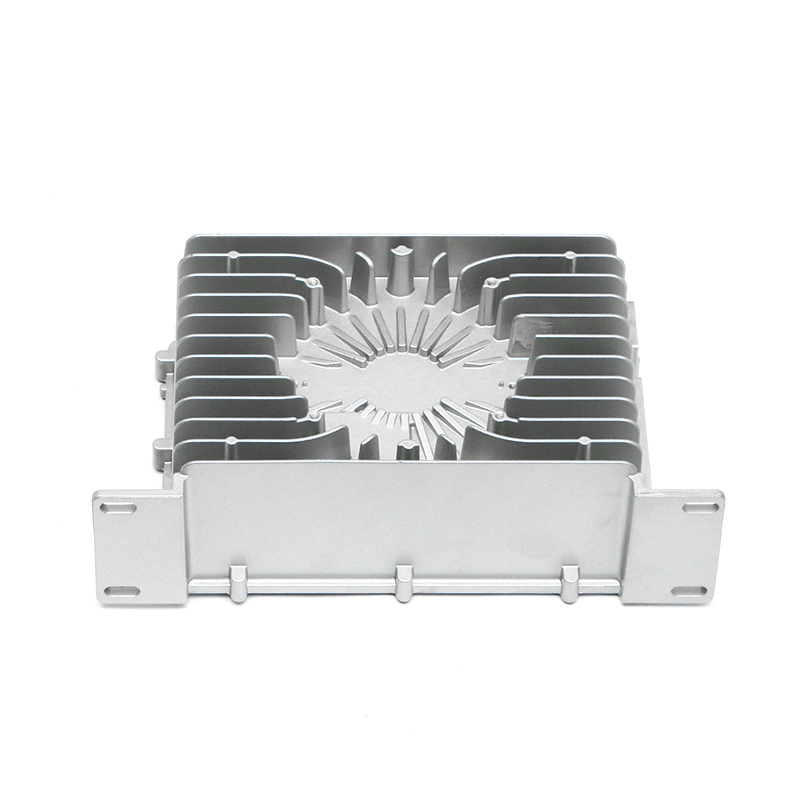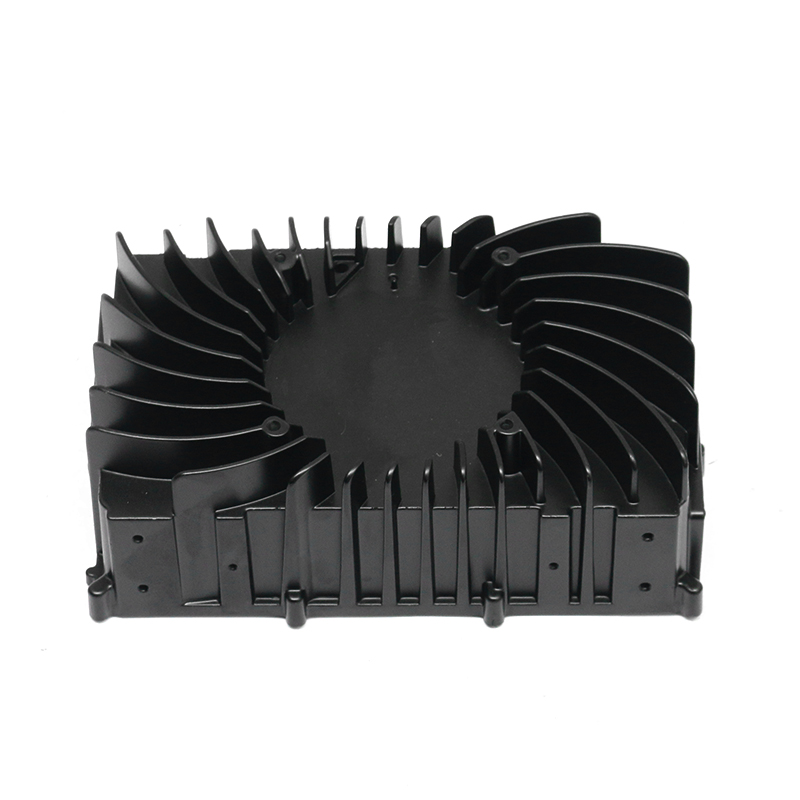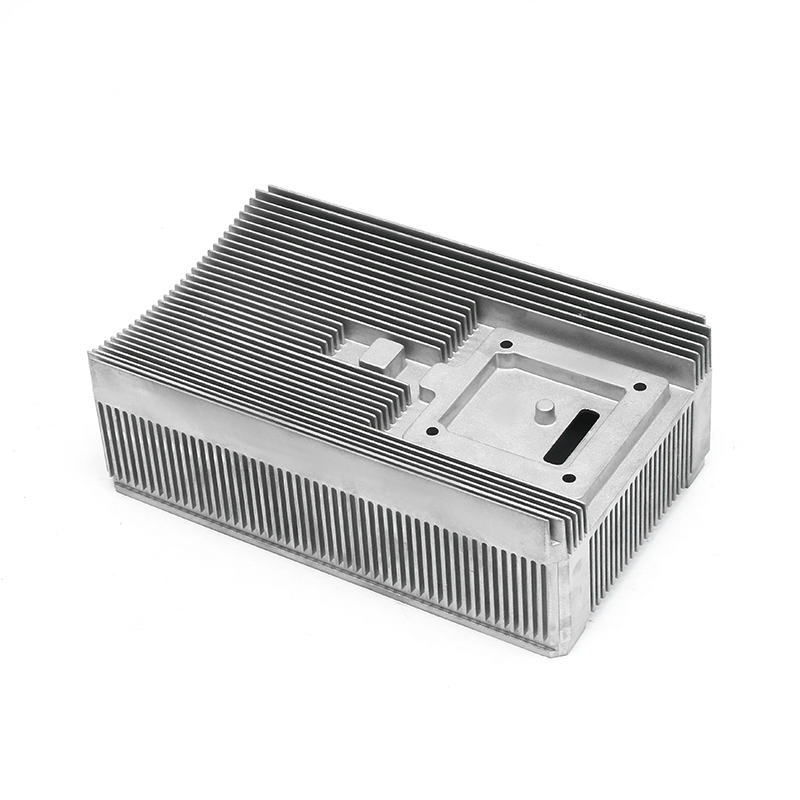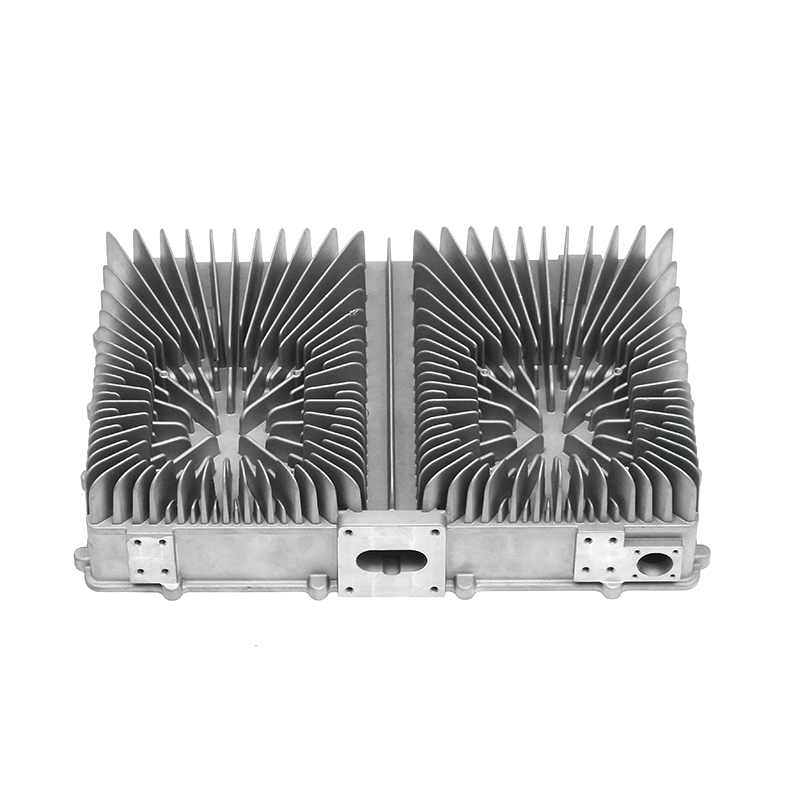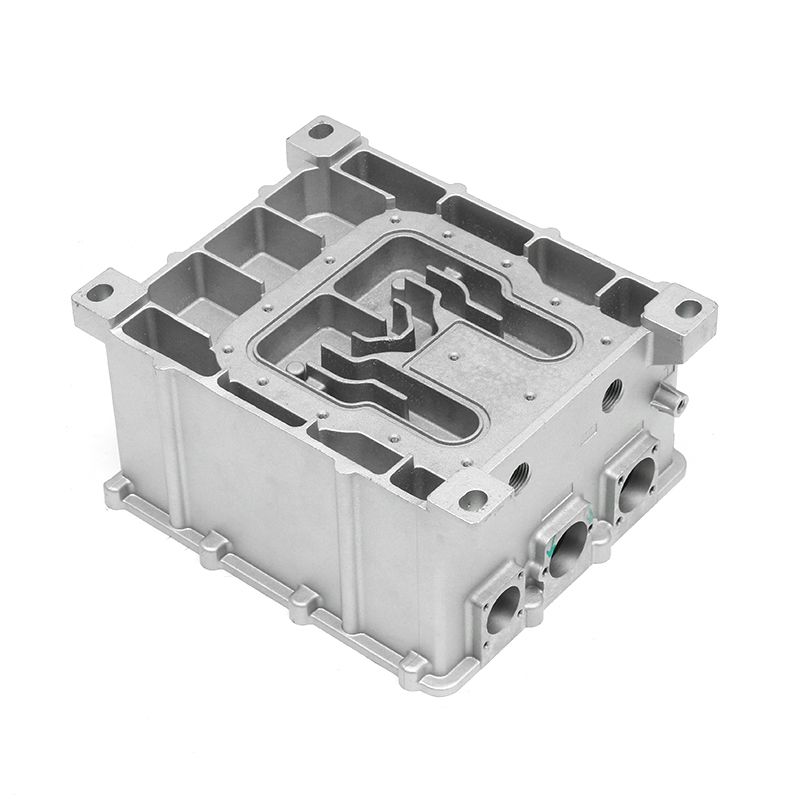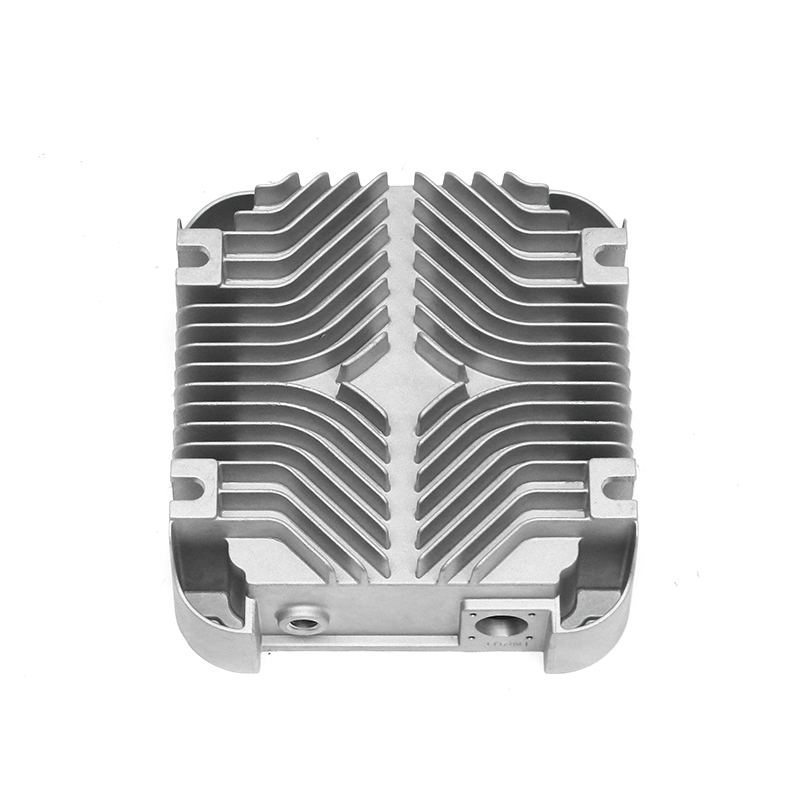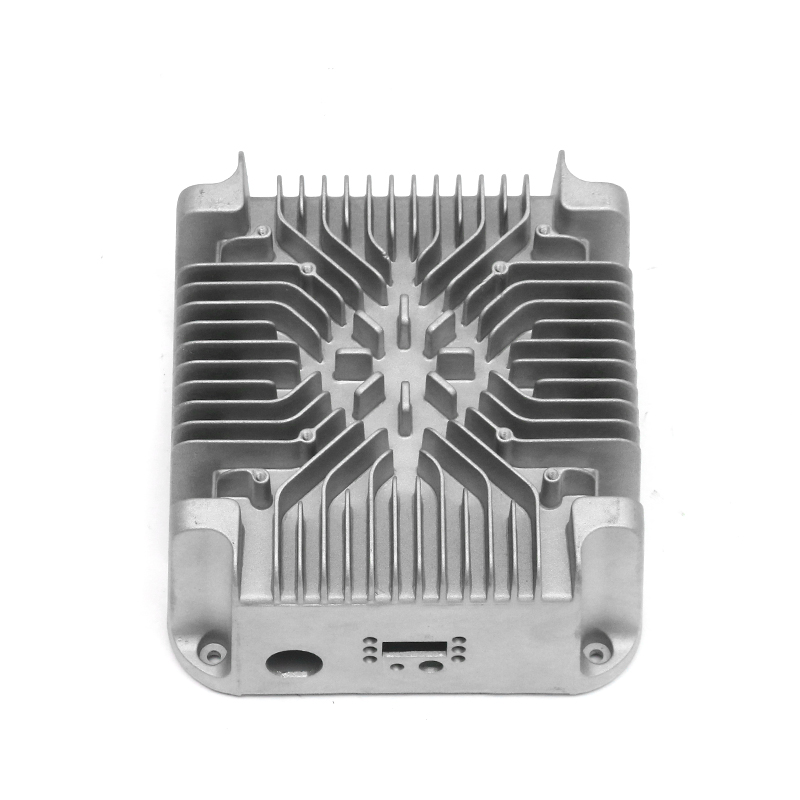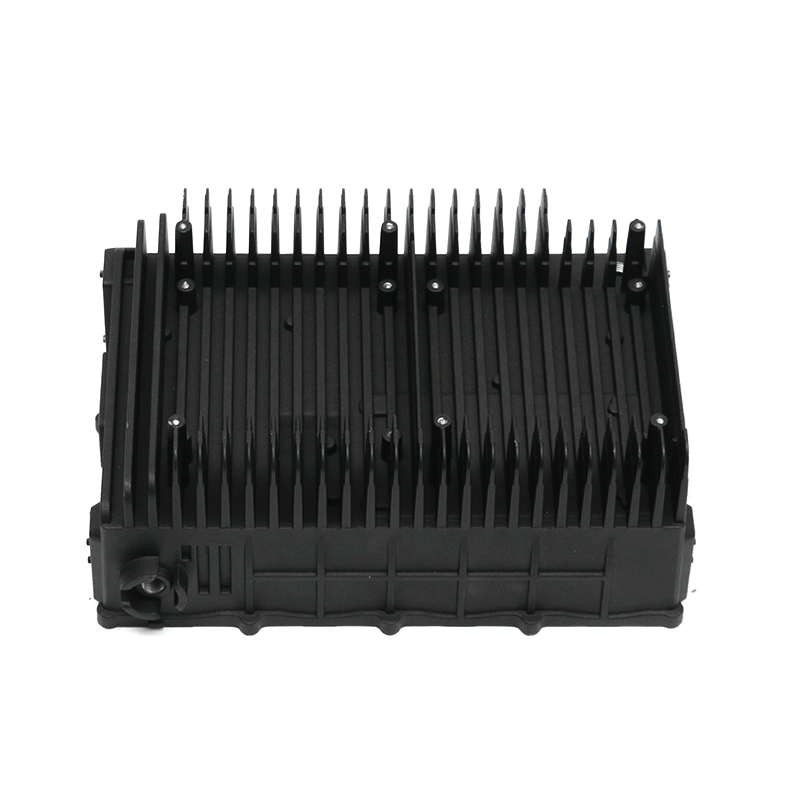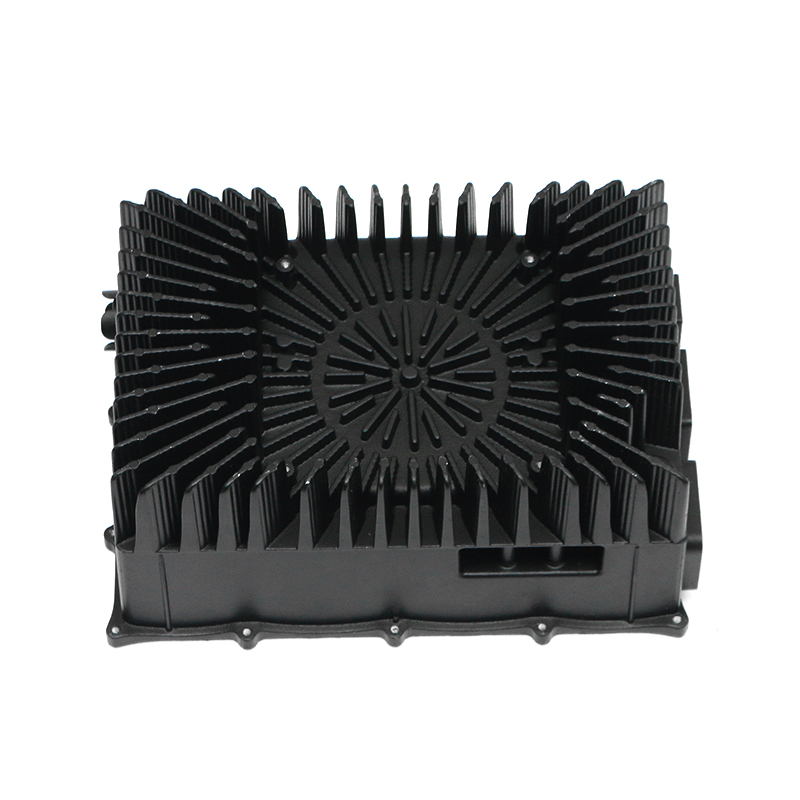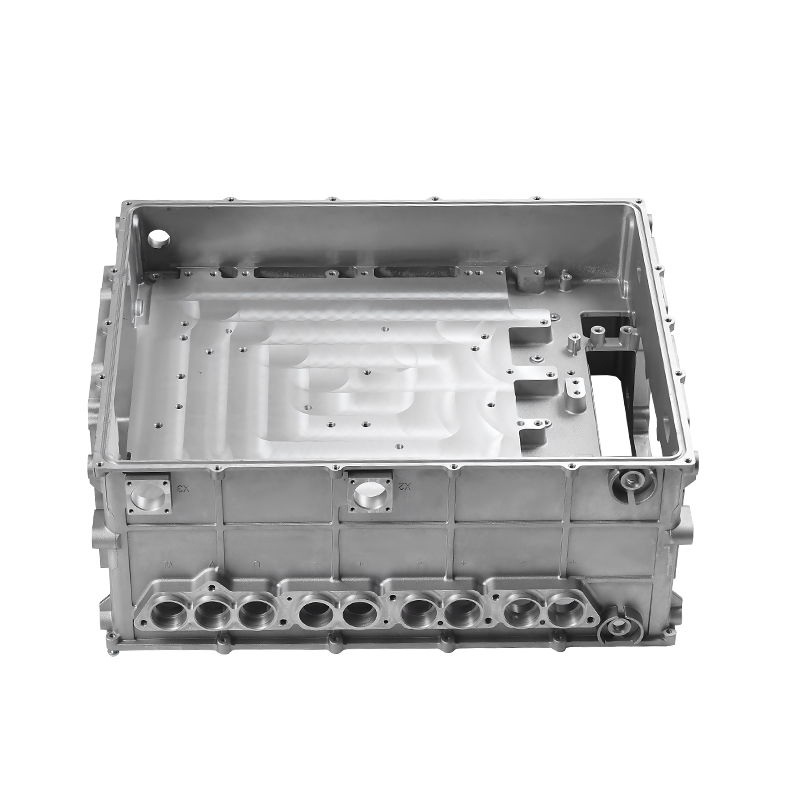


Abra el capó de casi cualquier automóvil moderno y la carcasa de la bomba de agua es una pieza de aluminio fundido a presión en la que no tendrá que pensar. Esa confiabilidad silenciosa es una decisión de ingeniería. La fundición a presión de aluminio a alta presión crea un cuerpo de bomba de agua con conductos de refrigerante consistentes, caras de sellado herméticas y una estructura de costos que funciona para millones de vehículos por año. Cuando una bomba de agua tiene que sobrevivir 150.000 km o más, el proceso de fundición importa más de lo que la mayoría de los compradores creen.
Por qué la fundición a presión es la opción predeterminada para las bombas de agua de los automóviles
Se elige la fundición a presión no porque sea simple, sino porque resuelve el conflicto central del diseño de la bomba de agua: la pieza debe tener conductos de refrigerante complejos y paredes rígidas y delgadas, sin dejar de ser asequible en grandes volúmenes. El hierro fundido y las alternativas fabricadas pueden funcionar, pero generalmente agregan masa o pasos de mecanizado. Una carcasa de aluminio fundido logra un espesor de pared en el rango de 2,5 a 4,0 mm, lo que mantiene la bomba más liviana y ayuda a que el calor se aleje de los cojinetes y el sello. El ahorro de peso con respecto al hierro fundido suele ser del 40 al 50%.
Desde el punto de vista de la producción, la fundición a presión es un proceso de una sola vez para geometrías complejas. Las puertas, los corredores y las líneas de enfriamiento están integrados en el diseño del molde, por lo que miles de piezas salen con perfiles idénticos. Para una bomba sedán familiar producida en una serie de 100.000 unidades, esa repetibilidad reduce el costo por pieza y reduce el riesgo de fallas en el campo. Esta es la razón por la que los OEM y los proveedores de primer nivel continúan especificando la fundición a presión para cuerpos y carcasas de bombas de agua.
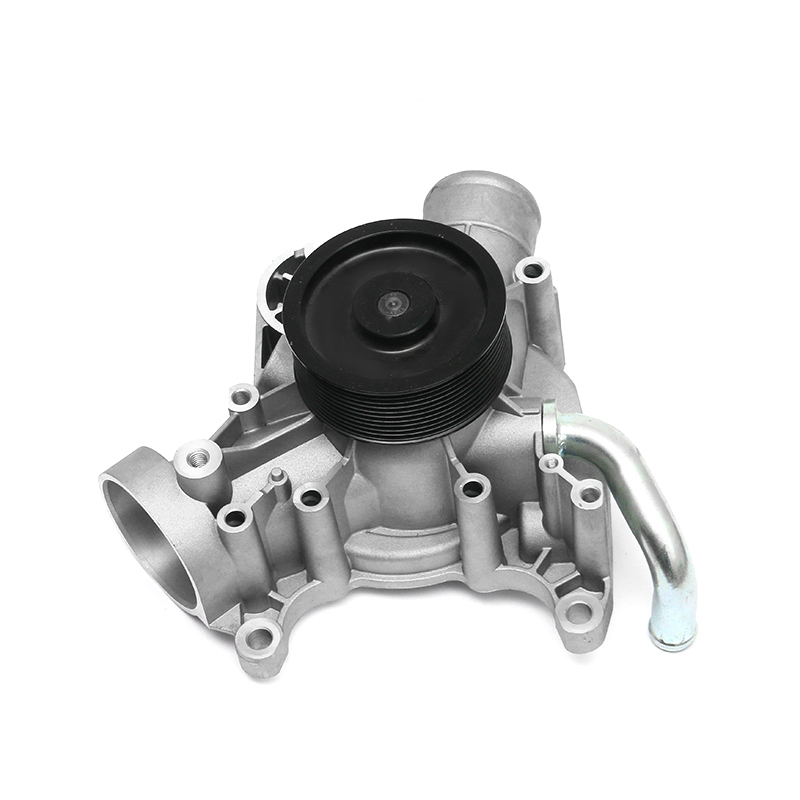 Fundición a presión de precisión para carcasas de bombas de agua para automóviles Este proveedor combina experiencia en diseño de moldes, fundición a presión y procesamiento para producir carcasas de bombas de agua de aluminio duraderas, lo que garantiza una calidad repetible para los componentes de refrigeración del motor. Ver producto →
Aleaciones de aluminio utilizadas en la fundición a presión de bombas de agua
La selección de la aleación es una compensación entre fluidez, estanqueidad a la presión, conductividad térmica y maquinabilidad. En la práctica, las carcasas de las bombas de agua dependen de aleaciones de aluminio y silicio casi eutécticas porque el silicio mejora el flujo del metal fundido en secciones delgadas y reduce la contracción por solidificación.
| aleación | Características clave | Uso típico |
|---|---|---|
| ADC12 | Alta fluidez; buena estanqueidad a la presión; buena maquinabilidad | Cuerpos y soportes complejos de bombas de agua. |
| A380 | Buena resistencia y conductividad térmica; amplio rango de fusión | Carcasas que requieren mayor resistencia mecánica o a la fatiga. |
| AlSi10Mg(Fe) | Menor contenido de hierro; mejor ductilidad para el tratamiento posterior al moldeado | Carcasas de refrigerante para vehículos eléctricos y soportes de bombas estructurales |
Estas aleaciones no son intercambiables. Una bomba ubicada cerca de un turbocompresor experimenta una carga de calor diferente a la de una bomba en un pequeño motor de aspiración natural. El dibujo, la presión de funcionamiento y la posición de montaje deben revisarse antes de finalizar la aleación.
El proceso de fundición a presión paso a paso
Cada bomba de agua de fundición comienza con un molde diseñado alrededor del circuito de refrigeración. El diseño del molde determina dónde se asienta la línea de separación, cómo formará el núcleo la cavidad del impulsor y cuántas acciones laterales se necesitan. Un ingeniero experimentado en fundición a presión revisará los resultados de la simulación de flujo antes de cortar el acero.
- Diseño del molde: los canales de enfriamiento, la ubicación de la compuerta y las posiciones del eyector están optimizados para un patrón de llenado uniforme.
- Fusión e inyección: la aleación de aluminio se mantiene a la temperatura correcta y se introduce en el troquel a alta presión.
- Solidificación y enfriamiento: el enfriamiento controlado garantiza que las paredes delgadas se llenen por completo y la alimentación siga siendo efectiva.
- Eyección y recorte: se retira la pieza fundida del troquel y se recortan el sistema de rebosadero, rebaba y compuerta.
- Mecanizado y acabado: las caras críticas, los orificios y las superficies de las juntas se mecanizan en centros de mecanizado CNC.
- Pruebas e inspección de presión: las carcasas se prueban para detectar fugas, se verifican sus dimensiones y se preparan para la entrega.
La presión de la cavidad es lo suficientemente alta como para empujar el metal hacia partes de paredes delgadas y reproducir la superficie del molde. Esta combinación de presión, control de temperatura y precisión de las herramientas es lo que separa una carcasa de bomba de agua duradera de una fuga.
Control de calidad: qué hace que una carcasa de bomba de agua fundida sea confiable
La porosidad es el enemigo número uno de la fundición de una bomba de agua. El aire puede quedar atrapado durante la inyección y, si aparece porosidad cerca de una superficie de sellado, el refrigerante se escapará. Debido a que el circuito de refrigerante funciona bajo presión, se debe probar la carcasa para detectar fugas. La tapa de presión de un automóvil de pasajeros generalmente mantiene entre 100 y 140 kPa, por lo que la carcasa debe someterse a una prueba de fugas en ese rango o por encima de él. Un proveedor de calidad probará el 100% de las piezas, a menudo con aire o helio, y mantendrá registros de cada resultado.
El control dimensional es la segunda gran preocupación. El orificio del cojinete, la cavidad del impulsor y las caras de la junta afectan directamente la eficiencia de la bomba y la vida útil del sello. Las comprobaciones de las máquinas de medición de coordenadas durante el proceso, junto con la TC industrial para detectar la porosidad interna, proporcionan datos durante la producción en lugar de hacerlo después.
La integridad del material es la tercera capa. Una verificación espectrómetro de cada calor garantiza que el silicio, el cobre y el hierro permanezcan dentro del rango especificado. Si la aleación se desplaza, la porosidad y la maquinabilidad se desplazan con ella. Aquí es donde la certificación IATF 16949 añade valor real, porque obliga a documentar todo el sistema de calidad, no simplemente afirmarlo.
Consideraciones de diseño para ingenieros y compradores
Para obtener el mejor resultado de la fundición a presión de la bomba de agua del automóvil, la carcasa debe diseñarse como fundición a presión desde el principio. Un diseño copiado de una pieza fundida en arena o de plástico creará problemas evitables en el molde y en la calidad del sello final.
- Mantenga el espesor de la pared lo más uniforme posible; Los pasos bruscos provocan contracción y enfriamiento desigual.
- Especifique un ángulo de salida de 0,5° a 2° para que la pieza fundida pueda expulsarse sin distorsión.
- Coloque superficies de sellado críticas en áreas que se mecanizarán posteriormente, no se dejarán como fundidas.
- Evite tolerancias estrictas en superficies que no las necesitan; las caras mecanizadas pueden contener ±0,1 mm, mientras que las dimensiones únicamente de fundición deben discutirse con el proveedor.
Para los compradores de repuestos, estos detalles de diseño no son visibles, pero aparecen en las tasas de fallas de las bombas. Una carcasa con conductos de refrigerante limpios y superficies de sellado planas y correctamente maquinadas protegerá naturalmente el conjunto de cojinete y sello.
Cómo elegir un proveedor de fundición a presión para bombas de agua para automóviles
Elegir un proveedor es una decisión de gestión de riesgos. Una carcasa que tiene fugas o se deforma bajo la presión del refrigerante caliente puede dañar la marca de una bomba incluso si todos los demás componentes están en buen estado. Por esa razón, evalúe la capacidad del proveedor, no sólo el precio cotizado.
Comience con el equipo de fundición. Para diferentes tamaños de carcasa se necesitan máquinas de 400 T a 2.000 T. Un proveedor con centros de mecanizado y equipos de inspección internos puede coordinar todas las tolerancias en un solo flujo de producción. La experiencia en diseño de moldes es aún más importante, porque un diseño de puerta deficiente no puede corregirse con una aleación más barata. En nuestra planta, el diseño de moldes, la fundición a presión, el mecanizado y las pruebas se manejan bajo un mismo techo, lo que evita la desconexión entre las herramientas y la producción.
- Certificación IATF 16949 o un sistema de calidad automotriz equivalente.
- Capacidad interna de diseño y mantenimiento de moldes.
- CMM, CT industrial, espectrómetro y equipos de prueba de fugas.
- Un solo proveedor para fundición, mecanizado y tratamiento de superficies.
- Experiencia documentada con carcasas de bombas, no solo con fundición a presión en general.
Una carcasa con superficies de sello coincidentes y conductos de refrigerante limpios también brindará una vida útil más larga. Esta conexión entre los componentes de la bomba y la confiabilidad del motor se trata en nuestra nota técnica sobre Resistencia al desgaste de la bomba de agua y vida útil del motor. .
Conclusión
La fundición a presión de bombas de agua para automóviles es un proceso establecido, pero su éxito depende del material, el molde y los controles del proceso. La fundición a presión de aluminio sigue siendo la forma más práctica de producir bombas ligeras, repetibles y asequibles. Para los ingenieros y compradores, el objetivo no es encontrar la pieza fundida de bomba de menor costo, sino encontrar el proveedor que pueda demostrar que cada carcasa es dimensionalmente precisa y hermética. Verifique esos controles durante la etapa de muestreo y la confiabilidad en el campo seguirá.