

Introducción: Por qué la fundición a presión domina la fabricación de automóviles
Abra el capó de un vehículo eléctrico o de combustión moderno y encontrará que el aluminio fundido realiza un trabajo silencioso pero esencial. Los bloques de motor, las carcasas de la transmisión, los cárteres de aceite, los soportes y las carcasas del tren motriz se forman forzando metal fundido a alta presión en un molde de acero. El proceso es rápido, repetible y capaz de producir geometrías complejas de una sola vez, lo que explica por qué la ingeniería automotriz depende de él más que de cualquier otro método de conformado de metales.
La búsqueda de vehículos más livianos, embalajes más ajustados y eficiencia de costos en grandes volúmenes ha llevado la fundición a presión al centro de la producción automotriz. Una sola pieza fundida puede reemplazar un conjunto soldado de piezas estampadas, reducir el peso y acortar las cadenas de suministro. Al mismo tiempo, el proceso no es sólo una operación de una sola máquina. Depende de herramientas precisas, fusión controlada, expulsión cuidadosa y mecanizado posterior al moldeado.
Una empresa como fddiecasting.com ilustra por qué la fundición a presión rara vez es un paso independiente. Combina diseño de moldes, fundición de aluminio y mecanizado de precisión bajo un mismo techo, lo que mantiene un estricto control de tolerancia y comunicación desde la primera revisión del diseño hasta la inspección final. En las siguientes secciones, analizaremos el proceso, los materiales, los controles de calidad y los criterios de evaluación de proveedores para que pueda tomar mejores decisiones para sus propias piezas de automóvil.
El proceso de fundición a presión explicado paso a paso
Cada fundición a presión de automóviles comienza con un concepto de la pieza terminada y termina con un componente listo para mecanizar. El flujo general se puede agrupar en cuatro etapas: utillaje, inyección, solidificación y recorte.
Diseño de moldes y herramientas
El molde, o matriz, es el factor más importante en la calidad de la fundición. Determina la precisión dimensional, el acabado de la superficie y la consistencia con la que el metal llena las paredes delgadas. El acero del troquel debe resistir los ciclos térmicos y el canal y el sistema de rebose deben diseñarse para que el aire y los óxidos puedan escapar.
Proveedores con experiencia interna en herramientas, incluidos diseños de moldes de recorte de precisión , puede controlar mejor este paso crítico. Desde que fddiecasting.com comenzó como fabricante de moldes en 2006, la empresa trata las herramientas como una competencia central en lugar de una tarea subcontratada. Ese historial afecta directamente las tasas de defectos y los plazos de entrega.
Fusión e inyección
Las piezas de aluminio para automóviles casi siempre se producen en máquinas de fundición a presión de cámara fría. En este proceso, el metal se funde en un horno separado y luego se introduce en una cámara de perdigones, donde un pistón hidráulico lo empuja hacia el troquel a alta velocidad. Las máquinas de cámara caliente, que mantienen el mecanismo de inyección sumergido en metal fundido, son más adecuadas para aleaciones de zinc y magnesio con puntos de fusión más bajos.
La fuerza de sujeción de la máquina determina el tamaño máximo de pieza que se puede producir. fddiecasting.com opera seis máquinas de cámara fría con una fuerza de sujeción de 400 a 2000 toneladas, lo que le permite cubrir piezas que van desde pequeños soportes de espejos hasta grandes carcasas de motores.
Enfriamiento, expulsión y recorte
Después de la inyección, el metal se enfría rápidamente en la matriz enfriada por agua. El tiempo de solidificación controla la microestructura y el riesgo de porosidad por contracción. Una vez que la pieza está sólida, los pasadores expulsores la empujan hacia afuera y el ciclo se repite. Luego, la pieza pasa al recorte, donde se eliminan el canal, los desbordamientos y la rebaba.
Los componentes automotrices normalmente requieren operaciones secundarias como desbarbado, mecanizado y tratamientos superficiales. La integración de la fundición con procesos posteriores es la razón por la que fddiecasting.com mantiene 80 centros de mecanizado de precisión de alta velocidad en las mismas instalaciones.
Elegir la aleación adecuada para piezas de fundición a presión de automóviles
La selección del material determina la resistencia mecánica, la resistencia a la corrosión, la conductividad térmica y el costo. No existe una aleación óptima para cada pieza, pero las opciones pueden limitarse según la función.
Aleaciones de aluminio
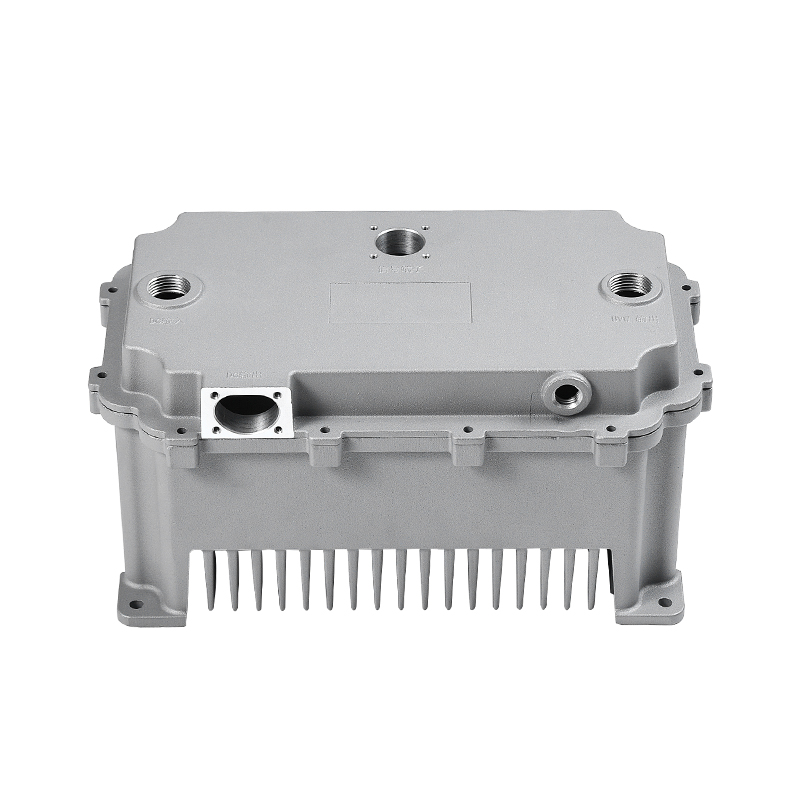
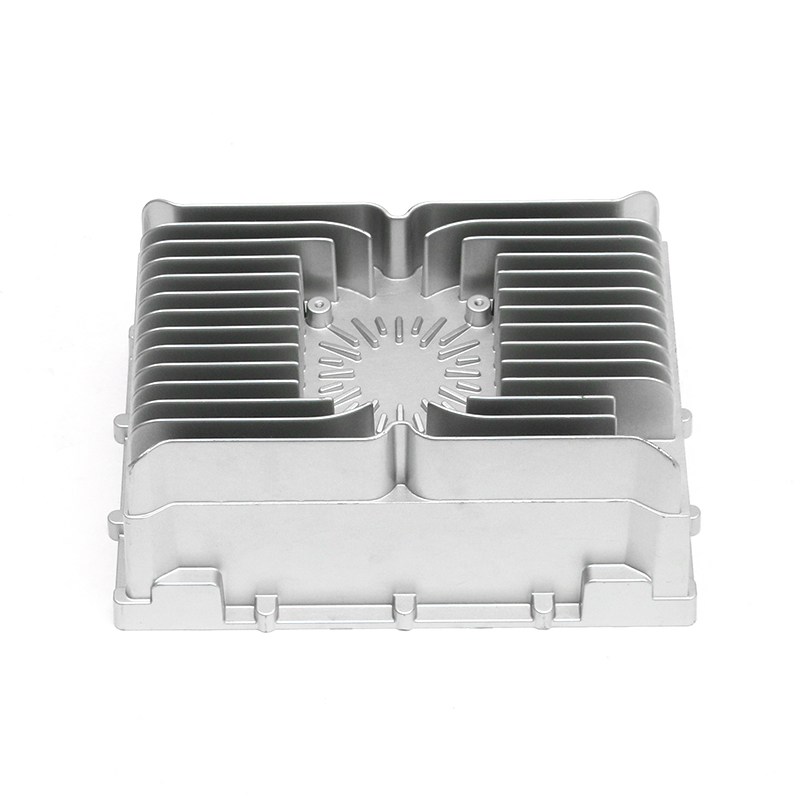
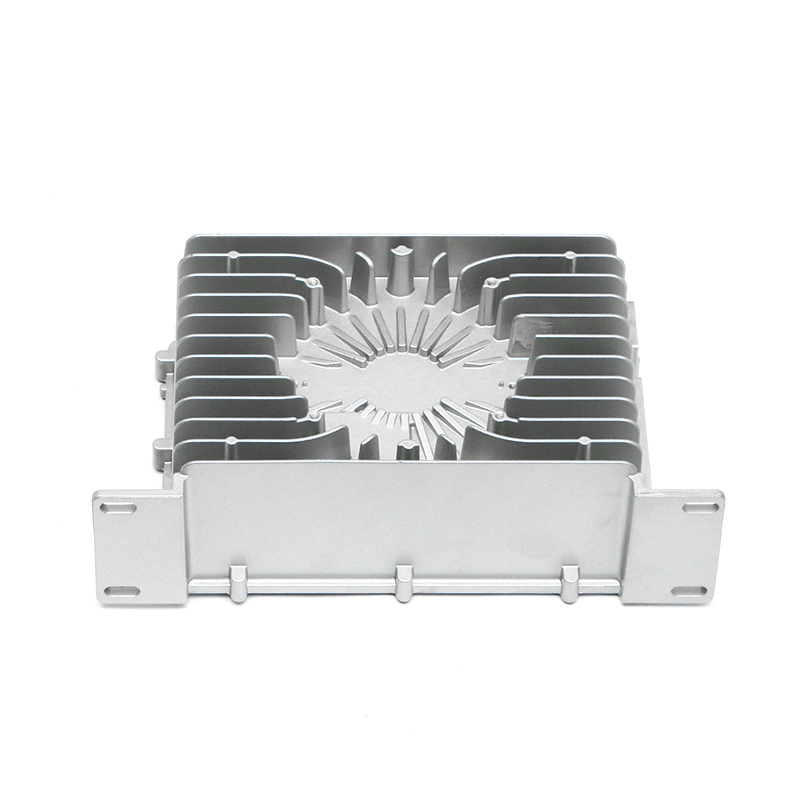
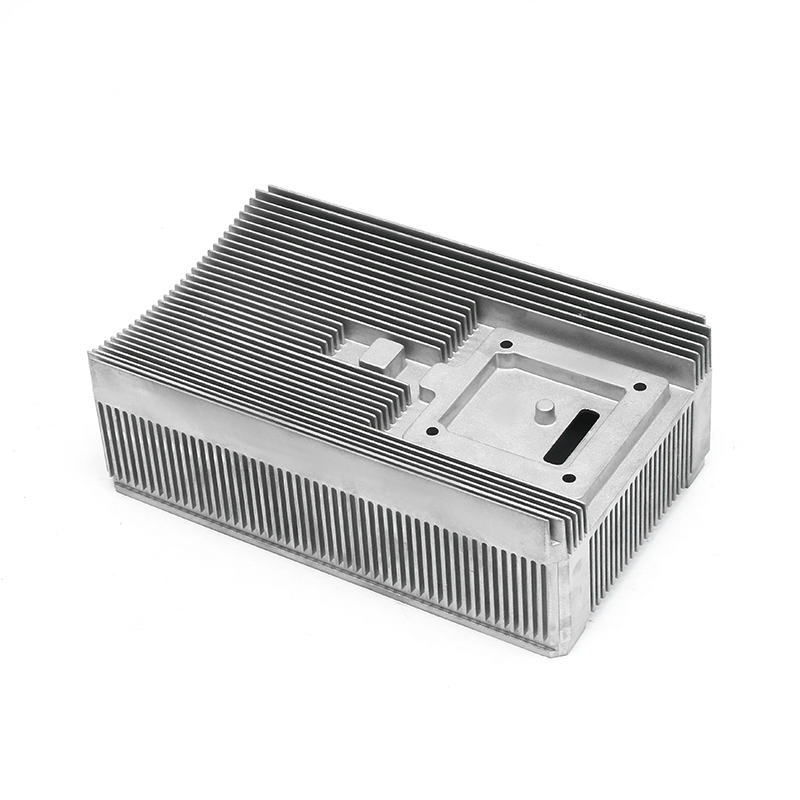
El aluminio es el material dominante para las piezas fundidas de automóviles. Ofrece una buena relación resistencia-peso, excelente conductividad térmica y resistencia natural a la corrosión. Las aleaciones de aluminio, en particular el A380, se utilizan para bloques de motor, carcasas de transmisión, cárteres de aceite, carcasas de motores y recintos de control electrónico. La aleación fluye bien en secciones delgadas y puede llenar matrices con geometrías complejas.
Aleaciones de zinc
Las aleaciones de zinc ofrecen alta ductilidad, resistencia al impacto y la capacidad de recubrirse o terminarse fácilmente. Por lo general, se utilizan para piezas pequeñas de precisión, como soportes de espejos, pestillos de puertas y herrajes interiores. La desventaja es la densidad: el zinc es pesado y rara vez se elige para componentes estructurales grandes.
Aleaciones de magnesio
El magnesio es el metal estructural más liviano y ofrece la mejor relación resistencia-peso de los tres. Aparece en partes donde cada gramo importa, como los núcleos del volante, los marcos de los asientos y las estructuras del panel de instrumentos. El magnesio enfrenta mayores costos de material y problemas de corrosión, por lo que se selecciona sólo cuando los ahorros de peso justifican claramente la prima.
| aleación | Propiedades principales | Componentes típicos |
|---|---|---|
| Aluminio (A380) | Buena relación resistencia-peso, alta conductividad térmica, resistencia a la corrosión | Bloques de motor, carcasas de transmisión, carcasas de motor, carcasas EC |
| Zinc (Zamak) | Alta ductilidad, excelente acabado superficial, fácil recubrimiento | Soportes pequeños, soportes para espejos, pestillos, herrajes interiores |
| Magnesio (AZ91D) | Metal estructural más ligero, resistencia específica muy alta. | Bastidores de volante, bastidores de asiento, soportes ligeros |
Para garantizar que se entregue la aleación correcta, fddiecasting.com utiliza un espectrómetro Oxford Hitachi para verificar la composición química de cada fusión entrante. Esto evita costosas confusiones antes de fundir las piezas.
Piezas automotrices comunes producidas mediante fundición a presión
Las piezas fundidas están repartidas por todo el vehículo, desde el compartimento del motor hasta la suspensión y la unidad de propulsión eléctrica. Comprender el rango ayuda a la hora de planificar una lista de proveedores.
Componentes del motor y del tren motriz
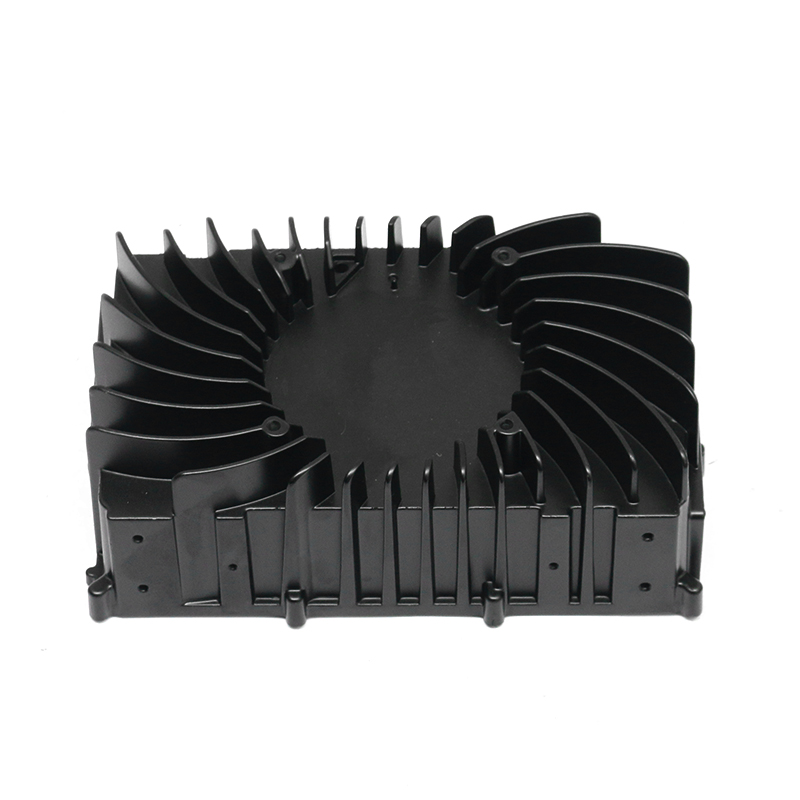
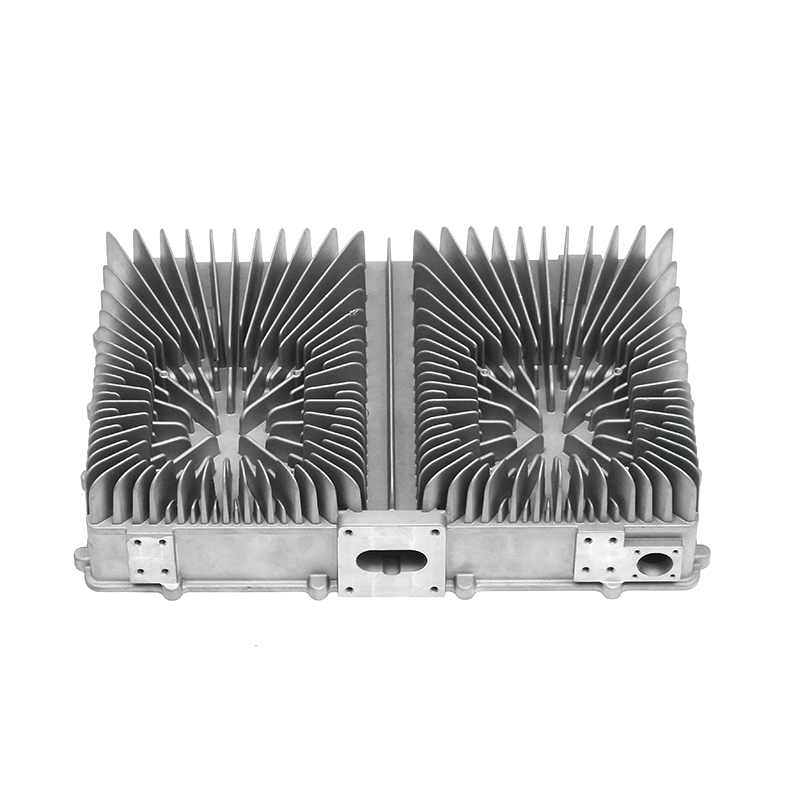
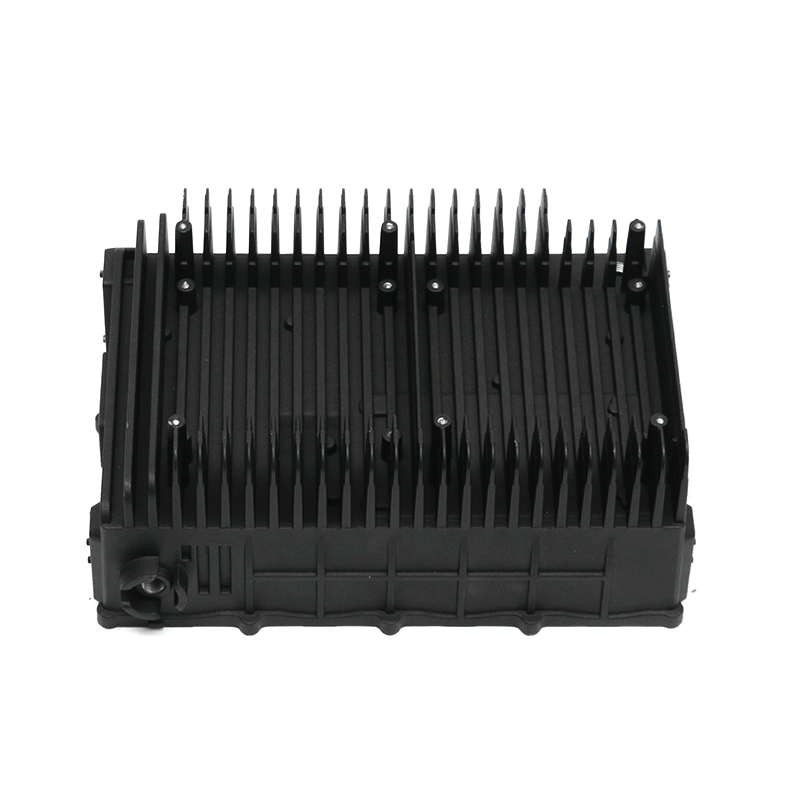
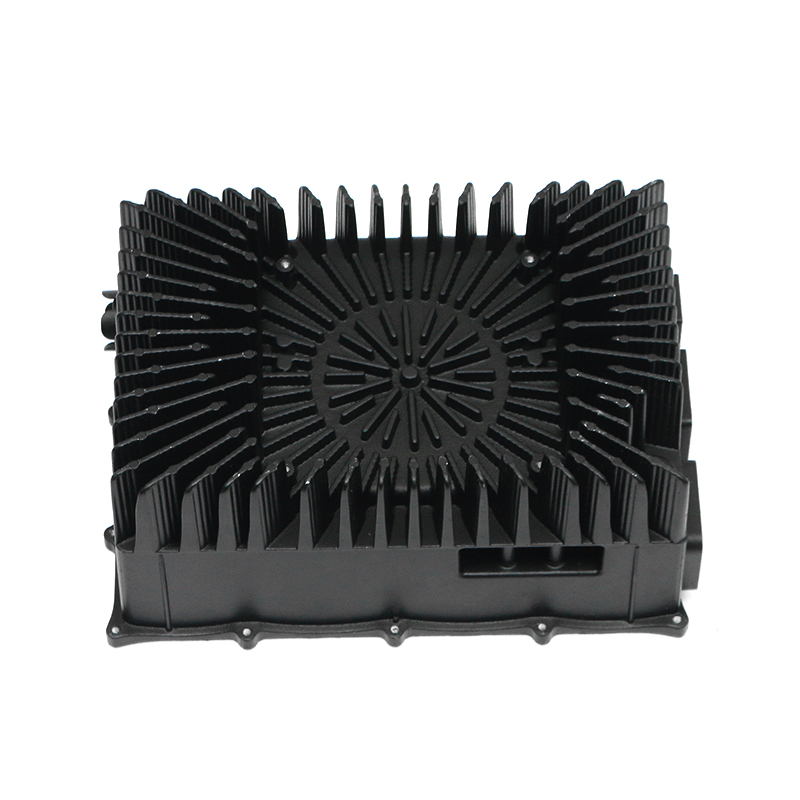
Los sistemas de propulsión convencionales dependen en gran medida de fundiciones de aluminio. Los bloques de motor son el ejemplo más visible, pero también se funden cárteres de aceite, bombas de agua, bases de filtros de aceite, embragues de ventilador y soportes de motor. Estas piezas deben resistir vibraciones, gestionar el calor y sellar lubricantes. A menudo se suministran como piezas de automóviles de fundición a presión de aluminio que combinan rigidez estructural con disipación de calor.
Piezas de transmisión y chasis
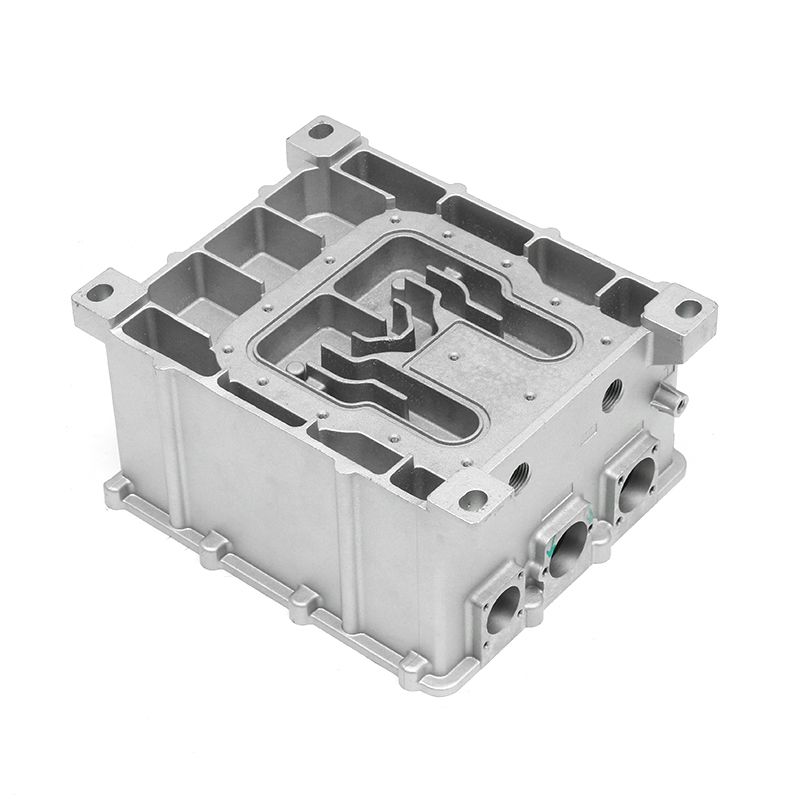
Las carcasas de transmisión son piezas de fundición de gran tamaño que contienen engranajes, ejes y circuitos hidráulicos. La carcasa también funciona como conector estructural entre el motor y el resto de la transmisión. En la zona del chasis, los soportes para espejos retrovisores, soportes para amortiguadores y cuerpos de mariposa se fabrican en grandes cantidades mediante fundición a presión.
Componentes de vehículos de nueva energía
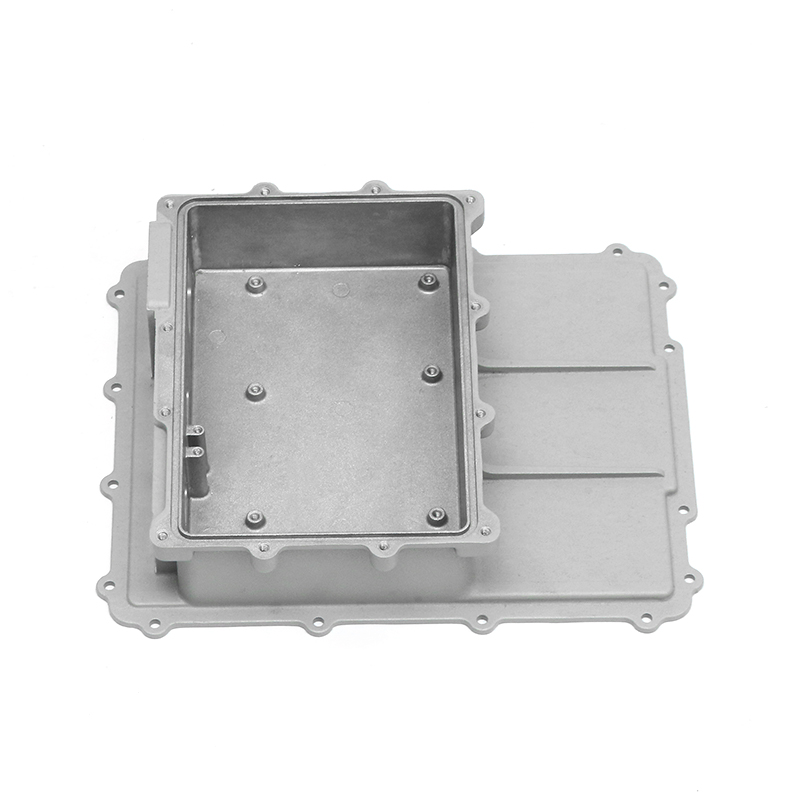
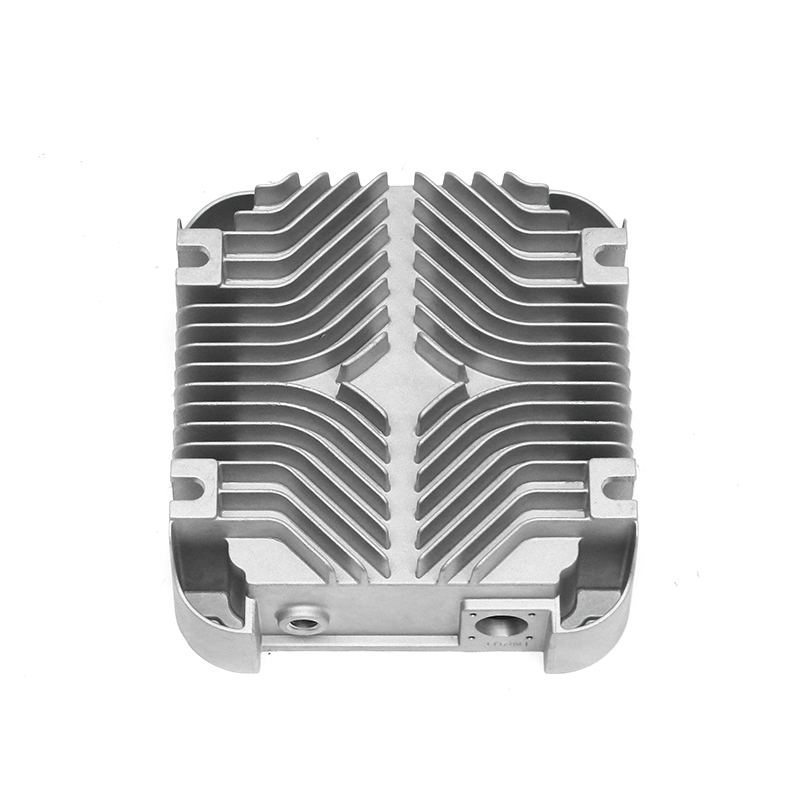
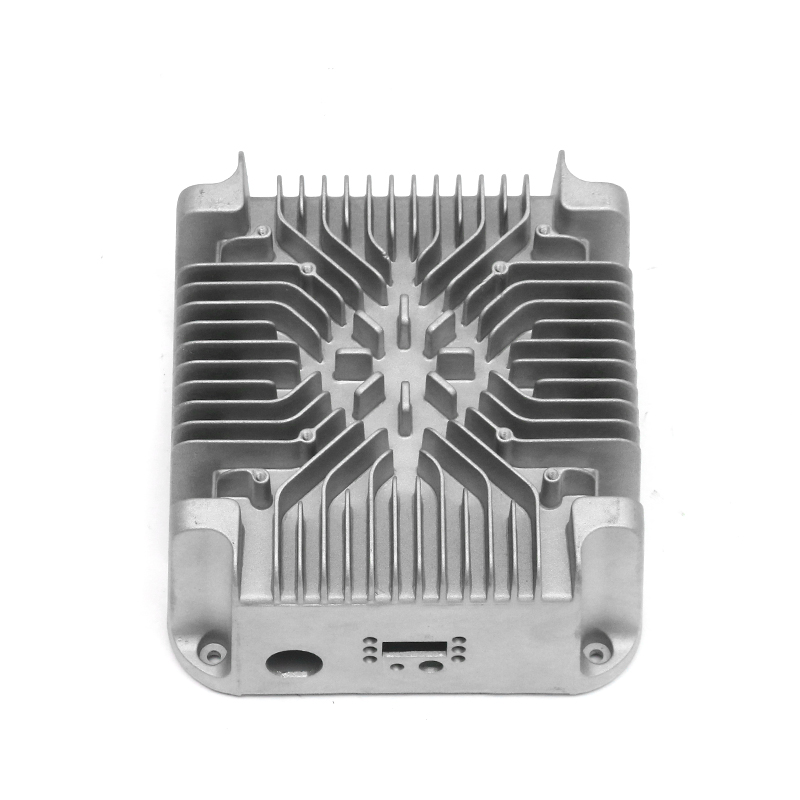
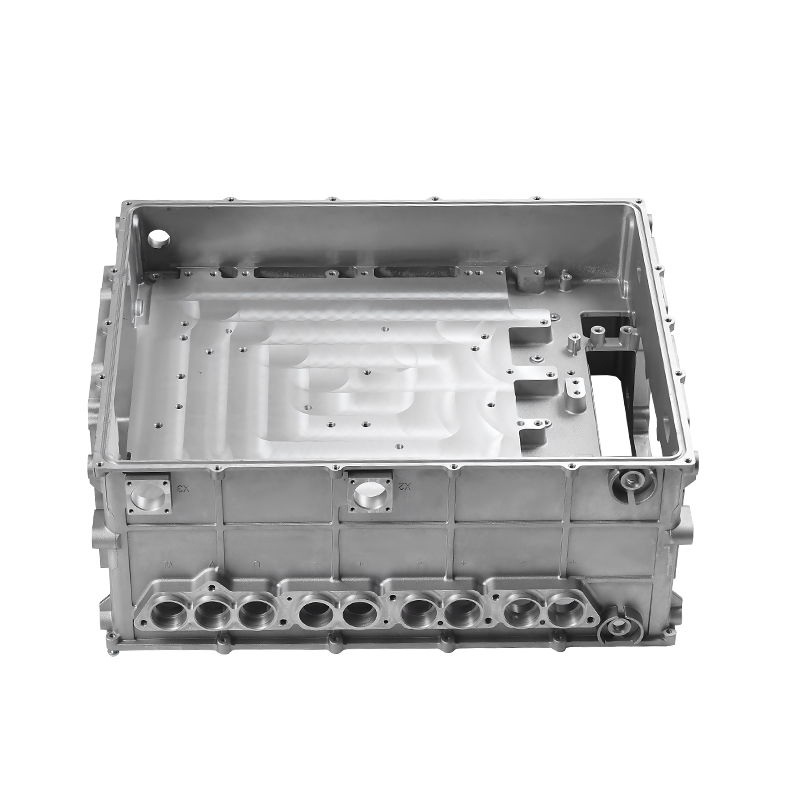
Los vehículos eléctricos crean un conjunto diferente de demandas. Las carcasas del motor deben eliminar el calor de los devanados de cobre y al mismo tiempo protegerlos de los contaminantes. Las unidades de control electrónico requieren carcasas fundidas que combinen paredes delgadas con superficies de sellado planas.
Las carcasas de control electrónico refrigeradas por agua son un buen ejemplo. Estas piezas deben permanecer a prueba de fugas bajo ciclos térmicos y vibraciones y al mismo tiempo albergar componentes electrónicos de potencia sensibles. Es por eso que exigen pruebas dimensionales y de presión más estrictas que muchas piezas fundidas tradicionales.
Garantía de calidad en la fundición a presión de automóviles
Los compradores de automóviles no valoran una pieza fundida sólo por su forma. Es necesario verificar la solidez interna, la composición del material, la precisión de las dimensiones y el sellado. La credibilidad de un proveedor depende de la profundidad de su cadena de inspección.
Inspección dimensional
Las máquinas de medición por coordenadas (MMC) son el estándar para verificar dimensiones críticas en piezas de automóviles. fddiecasting.com utiliza CMM Zeiss para verificar datos, posiciones de orificios y espesor de pared con alta precisión. Estas medidas están documentadas para respaldar la aprobación de piezas de producción.
Detección de defectos internos
Se pueden formar porosidades y huecos de contracción dentro de una pieza fundida sin afectar la superficie visible. La tomografía computarizada industrial y la inspección por rayos X revelan estos defectos internos antes de aplicar un costoso mecanizado. CT también ayuda a validar que los núcleos y los canales de refrigeración internos estén colocados correctamente.
Verificación de materiales
Un espectrómetro confirma que la aleación coincide con el grado especificado, no solo con una composición aproximada. Este paso es particularmente importante cuando una pieza pasa de una muestra de desarrollo a una producción en masa. Un espectrómetro Oxford Hitachi en fddiecasting.com proporciona datos de material rastreables para cada lote.
Pruebas de fugas
Se requieren pruebas de fugas para cárteres de aceite, cajas de transmisión, cuerpos de bombas y muchos gabinetes de vehículos eléctricos. Se introduce aire comprimido o helio en las cavidades internas mientras se controla la caída de presión en el exterior. Esto es especialmente crítico para carcasas de caja de cambios fundidas a presión , donde la retención interna de lubricante afecta directamente la confiabilidad de la transmisión. Las máquinas de prueba de presión de aire dedicadas en fddiecasting.com verifican que cada componente sellado salga de la planta sin fugas.
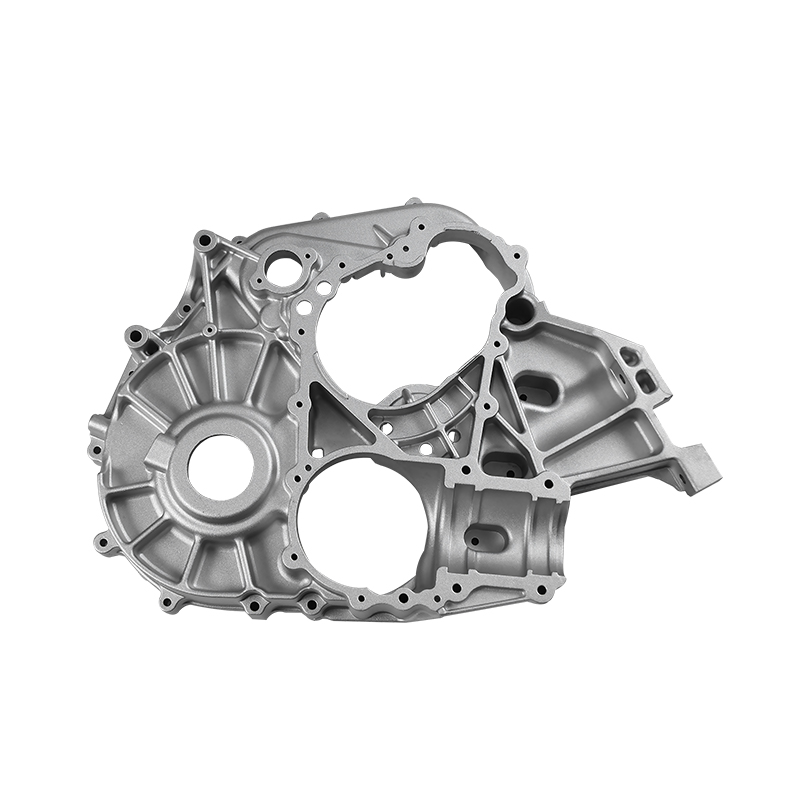 Fabricantes de carcasas de cajas de engranajes de fundición a presión personalizadas, proveedores de OEM/ODM Como fabricantes de carcasas de cajas de engranajes de fundición a presión de China y proveedores de carcasas de cajas de engranajes OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Ver producto →
Fundición a presión frente a métodos de fabricación alternativos
La fundición a presión compite con varias otras tecnologías de conformado de metales. La elección correcta depende del volumen, la geometría, el espesor y las propiedades mecánicas requeridas.
En comparación con el mecanizado CNC, la fundición a presión es muchísimo más económica en grandes volúmenes. El mecanizado comienza a partir de palanquilla sólida y elimina un gran porcentaje de material, mientras que la fundición a presión produce formas netas o casi netas con mucho menos desperdicio. El CNC sigue siendo el preferido para lotes pequeños, funciones complejas de cinco ejes o acabado final. En la práctica, muchas fundiciones a presión van seguidas de una pasada de mecanizado corta para mantener tolerancias estrictas en las caras de sellado.
En comparación con la forja, la fundición a presión puede formar estructuras de paredes delgadas mucho más complejas con detalles finos. La forja en frío produce piezas más fuertes porque la estructura del grano está alineada con el contorno de la pieza, pero las formas se limitan a geometrías más simples. Para un bloque de motor o una carcasa de motor, la fundición es la única forma práctica de crear cavidades internas y canales de refrigeración.
Las principales limitaciones son el costo del troquel y el volumen de producción. Una matriz de acero puede costar cientos de miles de dólares, por lo que la fundición a presión sólo tiene sentido para volúmenes anuales de decenas de miles. La porosidad de la superficie también puede seguir siendo un problema para piezas estancas o sometidas a altas tensiones, razón por la cual se utilizan cada vez más la fundición asistida por vacío y aleaciones especializadas.
Cómo evaluar un proveedor de fundición a presión de autopartes
Cuando el diseño esté listo, la siguiente pregunta es quién debe realizarlo. Una evaluación enfocada debe cubrir al menos las siguientes áreas.
- Capacidad de herramientas: Pregunte si el proveedor diseña y fabrica moldes de fundición a presión personalizados internamente. Esto afecta directamente los tiempos de entrega y las tasas de defectos.
- Gama de máquinas: Verifique el tonelaje de fundición a presión y el número de máquinas. Un proveedor con máquinas de 400 a 2000 toneladas puede cubrir tanto soportes pequeños como carcasas grandes.
- Sistema de calidad: IATF 16949:2016 debería ser el mínimo para el suministro de automóviles. Demuestra un enfoque de trabajo para el análisis de riesgos, el control de cambios y los requisitos específicos del cliente.
- Equipo de inspección: Busque CMM, CT industrial, espectrómetros y probadores de fugas. Estas herramientas indican si el proveedor puede verificar lo que produce.
- Procesamiento secundario: El mecanizado interno, la soldadura por fricción y agitación y la preparación de superficies reducen la complejidad logística y mantienen la propiedad de la calidad en un solo proveedor.
- Comunicación internacional: Un proveedor que ofrece soporte multilingüe, como lo hace fddiecasting.com en inglés, ruso, árabe y alemán, simplifica el proceso de cotización y cambio de ingeniería.
Al calificar a un posible socio según estos criterios, evita sorprendentes tasas de defectos y entregas tardías después del lanzamiento del programa.
El futuro de la fundición a presión de piezas de automóviles: tendencias en vehículos eléctricos y peso ligero
Los vehículos eléctricos están remodelando la demanda de fundición a presión en dos direcciones: estructuras de carrocería integradas más grandes y gabinetes de tren motriz de alta ingeniería. Las grandes máquinas de fundición a presión, que ahora alcanzan las 6.000 toneladas o más, permiten la producción de secciones delanteras o traseras enteras de un automóvil en una sola pieza. Estas piezas fundidas integradas reducen el número de juntas, reducen el peso y acortan el proceso de taller.
Las carcasas de motores de nueva energía ilustran la segunda tendencia. moderno carcasas de motores de nueva energía Combine fundición de pared delgada con canales de enfriamiento integrados para maximizar la densidad de potencia. Esto obliga a un control más estricto sobre el espesor de la pared y la geometría interna.
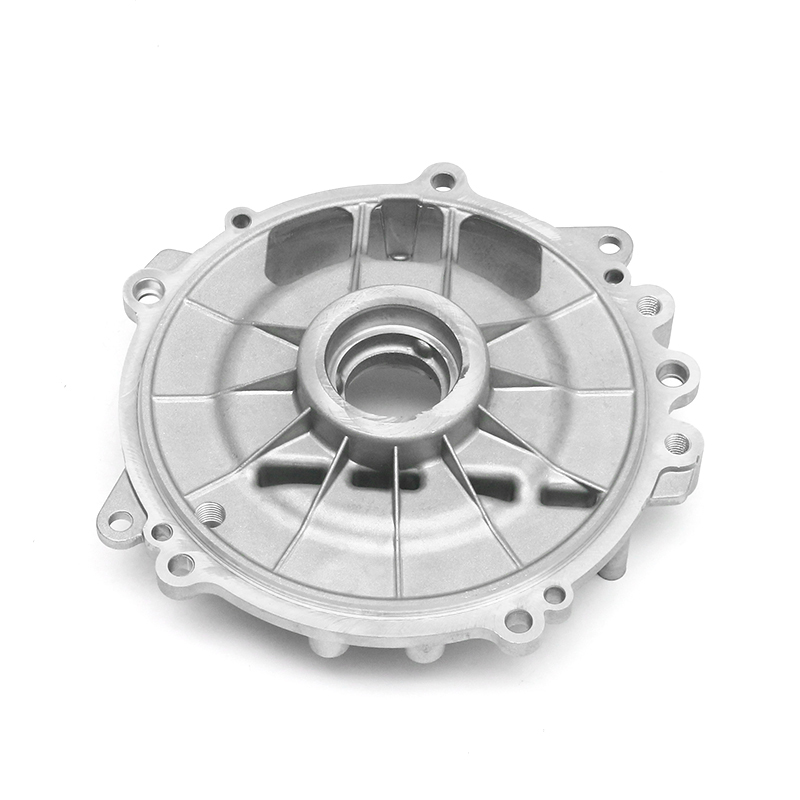 Fabricantes, proveedores, fábrica de carcasas de motores de fundición a presión de nueva energía Ningbo Fenda New Energy Technology Co., Ltd., es un fabricante y proveedor de carcasas de motores de nueva energía de China, nuestra fábrica ofrece OEM/ODM ne... Ver producto →
La soldadura por fricción-agitación también se está convirtiendo en un socio relevante para la fundición a presión. Une componentes fundidos entre sí o con extrusiones sin derretir el material base, preservando tanto la resistencia como el rendimiento del sellado. Más de 30 máquinas de soldadura por fricción y agitación y otras máquinas dedicadas en fddiecasting.com respaldan este tipo de trabajo de ensamblaje híbrido.
La sostenibilidad es el tercer motor. Las piezas fundidas de aluminio son altamente reciclables y la industria automotriz exige cada vez más un menor impacto de carbono. La fundición a presión encaja en esta dirección porque la producción eficiente y los tiempos cortos de mecanizado reducen el uso de energía por pieza, y las aleaciones recicladas se pueden volver a fundir sin perder las propiedades mecánicas típicas.
Conclusión
La fundición a presión de autopartes sigue siendo la forma más práctica de producir componentes estructurales livianos, complejos y de gran volumen para vehículos de combustión y eléctricos. Domina porque combina tres ventajas: excelente libertad de geometría, gran eficiencia del ciclo y bajo costo por pieza a escala.
Cuando selecciona un proveedor, en realidad está seleccionando un paquete de control de procesos, profundidad de inspección y experiencia en ingeniería. Un socio como fddiecasting.com aporta herencia en la fabricación de moldes, seis grandes máquinas de fundición a presión, 80 centros de mecanizado de precisión, certificación IATF 16949:2016 y un laboratorio de verificación completo, que incluye CMM, CT, espectrómetros y pruebas de fugas. Estas capacidades son más importantes cuando una pieza nueva entra en producción y cada pieza de producción debe ser correcta.
Si está evaluando socios de fundición a presión para un proyecto actual o un programa futuro, envíe sus dibujos al equipo en fddiecasting.com para una revisión de viabilidad. Una discusión técnica clara desde el principio ahorrará costos y riesgos más adelante.